Giya sa Proseso sa Produksyon sa Leaf Springs-Pagbuslot og mga lungag para sa pag-ayo sa mga bumper spacer (Bahin 4)
1. Kahulugan:
Paggamit og mga kagamitan sa pagsuntok ug mga gamit sa pag-ayo aron paghimo og mga lungag sa gitudlo nga mga posisyon alang sa pag-ayo sa mga anti-squeak pads / bumper spacers sa duha ka tumoy sa spring steel flat bar. Kasagaran, adunay duha ka matang sa proseso sa pagsuntok: bugnaw nga pagsuntok ug init nga pagsuntok.
2. Aplikasyon:
Ang ubang mga dahon adunay mga mata nga giputos ug ang uban mga dahon.
3.1. Inspeksyon sa dili pa ang pagsuntok
Sa dili pa butangan og mga lungag, susiha ang marka sa kwalipikasyon sa inspeksyon sa miaging proseso sa mga spring flat bar, nga kinahanglan nga kwalipikado. Sa samang higayon, susiha ang mga espesipikasyon sa mga spring flat bar, kung kini ba makatuman sa mga kinahanglanon sa proseso, aron masugdan ang proseso sa pagsuntok.
3.2.I-adjust ang mga gamit sa pagposisyon
Sama sa gipakita sa Figure 1 sa ubos, paghimo og mga elliptical hole sa tumoy sa spring flat bars. Pag-punch gamit ang center hole positioning, ug i-adjust ang positioning tooling sumala sa mga sukod sa L', B, a ug b.
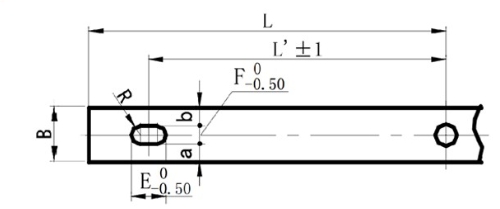
(Hulagway 1. Dayagram sa pagposisyon sa pagsuntok sa usa ka tumoy nga elliptical hole)
Sama sa gipakita sa Figure 2 sa ubos, butangi og lingin nga mga lungag ang tumoy sa spring flat bars. Pagbuslot gamit ang sentro nga posisyon sa lungag, ug i-adjust ang positioning tooling sumala sa sukod sa L' ug B.
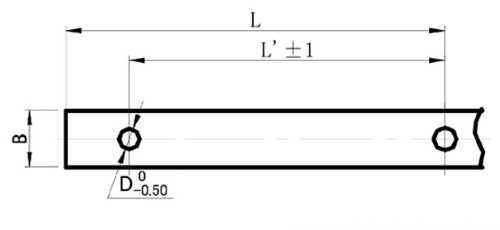
(Hulagway 2. Dayagram sa pagposisyon sa pagsuntok sa usa ka lingin nga lungag sa tumoy)
3.3. Pagpili sa bugnaw nga pagsuntok, init nga pagsuntok ug pag-drill
3.3.1Pag-aplay sa bugnaw nga pagsuntok:
1) Kon ang gibag-on sa spring flat bar t <14mm, ug ang diametro sa lungag mas dako kay sa gibag-on nga t sa spring steel flat bar, angay ang cold punching.
2) Kon ang gibag-on sa spring steel flat bar t≤9mm ug ang lungag usa ka elliptical hole, angay ang cold punching.
3.3.2. Mga gamit sa hot punching ug drilling:
Init nga pagsuntoko ang mga lungag sa pag-drill mahimong gamiton para sa spring steel flat bar nga dili angay para sa cold punching holes. Atol sainit nga pagsuntok, ang temperatura sa pagpainit kinahanglan nga kontrolado sa 750 ~ 850 ℃, ug ang steel flat bar kay itom nga pula.
Kon magbuslot og lungag, ang unang piraso sa spring steel flat bar kinahanglan nga susihon una. Kon makapasar lang kini sa unang inspeksyon, mahimo nang ipadayon ang mass production. Atol sa operasyon, kinahanglan hatagan og espesyal nga atensyon aron malikayan ang pagkahuyang ug paglihok sa positioning die, kay kon dili ang positioning sizes molapas sa tolerance range, nga moresulta sa dili kwalipikado nga mga produkto sa daghang batch.
Ang mga punched (drilled) spring steel flat bars kinahanglan nga hapsay nga ihan-ay. Gidili ang pagbutang niini kung gusto nimo, nga moresulta sa mga bun-og sa ibabaw. Kinahanglan nga maghimo og mga marka sa kwalipikasyon sa inspeksyon ug ang mga work transfer card kinahanglan nga idikit.
4. Mga sukdanan sa inspeksyon:
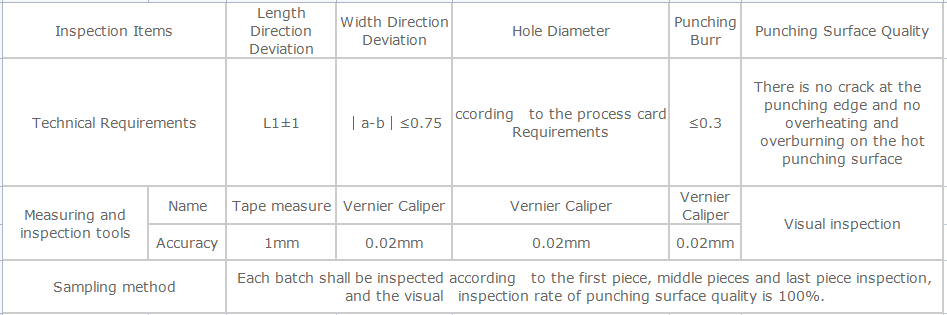
Sukda ang mga lungag sumala sa Hulagway 1 ug Hulagway 2. Ang mga sumbanan sa inspeksyon sa pagsuntok ug pag-drill sa lungag mao ang gipakita sa lamesa 1 sa ubos.
Oras sa pag-post: Mar-27-2024


